


La saldatura dell'acciaio Corten S355W (norma europea EN 10025-5) richiede un focus critico: selezionare i materiali di consumo che garantiscono che i giunti di saldatura corrispondano alla resistenza agli agenti atmosferici e alla resistenza media del materiale di base (resistenza allo snervamento maggiore o uguale a 355 MPa). Un materiale di consumo non corrispondente trasformerà la saldatura in un punto debole di corrosione e resistenza, minando la durabilità dell'intera struttura. Quali sono i materiali di consumo per saldatura più compatibili per S355W? Il principio fondamentale èallineamento della lega per resistenza agli agenti atmosferici + adattamento della resistenza per l'integrità strutturale. Di seguito è riportata una guida concisa e pratica adattata agli scenari di saldatura più comuni.
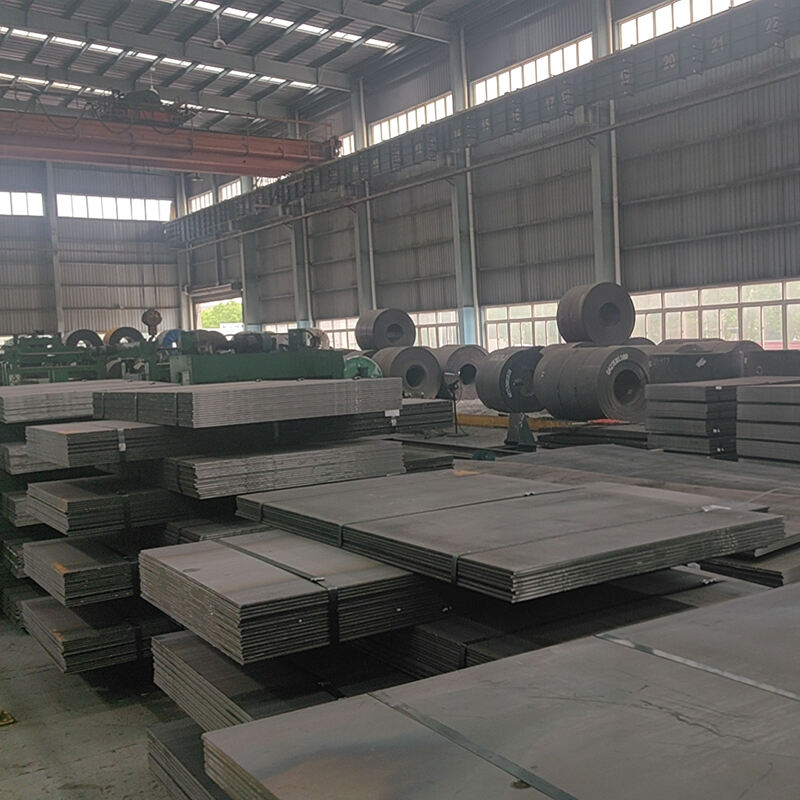
Principio di selezione del nucleo: abbina lega e resistenza
Le prestazioni di S355W si basano su Cu, Cr e P per la resistenza agli agenti atmosferici e su una matrice di resistenza media-. I materiali di consumo ideali per la saldatura devono soddisfare due criteri chiave: ① contenere Cu e Cr complementari per formare uno strato di ruggine-resistente alla corrosione con il materiale di base; ② Fornire resistenza allo snervamento maggiore o uguale a 355 MPa per corrispondere alla capacità strutturale di S355W; ③ Mantenere una buona tenacità per evitare fratture fragili nelle saldature.

Metodo di saldatura e corrispondenza dei consumabili (scenari pratici)
La selezione dei consumabili varia in base al metodo di saldatura-ecco gli abbinamenti più affidabili per S355W in progetti industriali e architettonici:
1. Saldatura MIG/MAG (alta efficienza per progetti su larga-scala)
Materiale di consumo consigliato: filo solido ER80S-GNiCu (conforme ad AWS A5.18)
Vantaggi principali: ① Allineamento della lega: contiene Ni (0,20-0,40%), Cu (0,20-0,40%) e Cr (0,40-0,65%) che sinergizza con gli elementi S355W per formare uno strato protettivo uniforme di ruggine; ② Adeguamento della resistenza: limite di snervamento maggiore o uguale a 415 MPa, superiore ai requisiti di S355W per garantire l'integrità del giunto; ③ Processo di saldatura stabile: spruzzi ridotti e formazione di cordoni uniformi, adatto per piastre spesse (8-25 mm) in telai industriali e strutture portuali.
Consiglio pratico: Utilizzare gas di protezione all'80% Ar + 20% CO₂ per migliorare la stabilità dell'arco e ridurre la porosità della saldatura.
2. SMAW (saldatura per elettrodo, versatile per il lavoro in- cantiere)
Materiali di consumo consigliati: elettrodo rivestito resistente agli agenti atmosferici E8018-G (conforme ad AWS A5.5)
Vantaggi principali: ① Compensazione della lega: il rivestimento dell'elettrodo rilascia Cu e Cr durante la saldatura, compensando la perdita di lega nel bagno di fusione; ② Equilibrio tra resistenza e tenacità: carico di snervamento maggiore o uguale a 415 MPa con buona resilienza a temperatura ambiente, adatto per la saldatura in loco di componenti portanti (ad es. supporti di ponti, strutture ausiliarie di piattaforme offshore); ③ Non è necessario il gas di protezione, ideale per cantieri all'aperto o remoti.
Consiglio pratico: Asciugare l'elettrodo a 300-350 gradi per 1 ora prima dell'uso per rimuovere l'umidità ed evitare crepe nella saldatura.
3. GTAW (saldatura TIG, precisione per lamiere sottili/saldature decorative)
Materiali di consumo consigliati: filo di apporto TIG ER80S-GNiCu (conforme ad AWS A5.18)
Vantaggi principali: ① Contenuto di impurità ultra-basso: garantisce un'elevata qualità di saldatura e un aspetto pulito, perfetto per componenti decorativi S355W (ad es. facciate architettoniche, ringhiere di precisione); ② Apporto di calore minimo: evita l'ingrossamento del grano nella zona interessata dal calore della saldatura-, mantenendo la duttilità e la resistenza alla corrosione delle lastre sottili S355W (inferiore o uguale a 6 mm); ③ Composizione della lega coerente con il filo MIG, che garantisce la formazione uniforme dello strato di ruggine su diverse saldature.
Consiglio pratico: Utilizzare gas di protezione Ar puro (99,99%) per proteggere il bagno di saldatura e l'elettrodo di tungsteno.
"Non fare" fondamentali per giunti saldati durevoli
Evitare materiali di consumo a bassa-resistenza (ad es. ER70S-G, E7018) progettati per l'acciaio della serie S235-; il loro limite di snervamento (inferiore o uguale a 345 MPa) è insufficiente per S355W, con conseguente cedimento del giunto sotto carico.
Non utilizzare materiali di consumo standard in acciaio al carbonio (ad esempio, ER70S-6, E6013): privi di saldature in Cu e Cr, si corroderanno molto più velocemente del materiale di base S355W, causando danni strutturali prematuri.
Evita i materiali di consumo ad alta resistenza-eccessivamente abbinati-(ad esempio, ER90S-G) inutilmente-in quanto aumentano la durezza della saldatura e rischiano rotture a freddo, soprattutto nelle piastre spesse.
In sintesi, i materiali di consumo per saldatura più compatibili per S355W sono ER80S-GNiCu (MIG/GTAW) e E8018-G (SMAW). Dare la priorità all'allineamento della lega per la resistenza agli agenti atmosferici e l'adattamento della resistenza garantisce che i giunti saldati funzionino in modo affidabile quanto il materiale di base, soddisfacendo le esigenze di durabilità a lungo-termine delle strutture resistenti agli agenti atmosferici-di media resistenza.


