


La formatura di acciaio corten S335J0WP di grosso spessore (≥15 mm) per componenti strutturali industriali o progetti esterni è spesso esposta al rischio di fessurazioni, ingrossamento della grana o degrado della resistenza agli agenti atmosferici. A differenza degli acciai standardizzati resistenti agli agenti atmosferici-, non esistono linee guida ufficiali per la formatura per S335J0WP negli standard europei, lasciando gli acquirenti incerti su quali processi possano bilanciare formabilità e prestazioni. Quali processi di formatura affidabili sono compatibili con le sue piastre spesse-di spessore? Innanzitutto il chiarimento fondamentale:S335J0WP non è elencato nella EN 10025-5 (il principale standard europeo per l'acciaio Corten), ma possiamo ricavare raccomandazioni mirate in base alle sue proprietà dedotte (resistenza media-bassa, resilienza a 20 gradi, resistenza agli agenti atmosferici) e alla logica di formazione della norma EN 10025-5 per acciai simili resistenti agli agenti atmosferici-di spessore-di spessore elevato. Di seguito è riportata una ripartizione concisa e basata sull’evidenza.

Premessa chiave: natura del grado e vincoli spessi-di formazione del calibro
Per garantire la razionalità nella formulazione delle raccomandazioni sul processo, è necessario innanzitutto chiarire due punti critici:
Inferenza sul grado: in base alle convenzioni europee sulla denominazione dell'acciaio, S335J0WP è considerato un acciaio a media-bassa resistenza agli agenti atmosferici-resistente agli agenti atmosferici (resistenza allo snervamento ~235-335MPa) con attributi "W" (resistenza agli agenti atmosferici), "P" (rotolamento termo-meccanico) e "J0" (resistenza all'impatto di 20 gradi ≥27J). Si allinea con la logica di progettazione della EN 10025-5 per gli acciai resistenti agli agenti atmosferici ma manca di una standardizzazione ufficiale.
Vincoli di formatura-del calibro spesso: For plates >15 mm, le sfide principali sono: ① Elevata rigidità strutturale che porta a grandi stress di formatura; ② Dissipazione lenta del calore che aumenta il rischio di cracking a freddo; ③ L'eccessivo apporto di calore danneggia facilmente lo strato di lega resistente agli agenti atmosferici-(Cu/Cr) e riduce la resistenza agli urti. Pertanto, i processi devono dare priorità a "basse sollecitazioni, calore controllato e perdita minima di lega".

Recommended Forming Processes for Thick-Gauge S335J0WP (>15 mm)
Sulla base dei vincoli di cui sopra e della pratica industriale, i seguenti processi sono i più compatibili con S335J0WP a scartamento spesso-, ordinati per applicabilità e affidabilità:
1. Formatura con pressa a caldo (piegatura/stampaggio a caldo) – Più affidabile per forme complesse
Scenari applicativi: ideale per componenti di spessore-che richiedono forme complesse, come telai di apparecchiature industriali, staffe di supporto-per carichi pesanti e elementi strutturali curvi di grandi dimensioni (spessore 15-30 mm).
Punti chiave-del calibro spesso: riscaldare la piastra a 900-1100 gradi (intervallo di austenitizzazione) per migliorare significativamente la duttilità e ridurre lo stress di formatura. Utilizzare una velocità di pressatura lenta (5-10 mm/s) per evitare concentrazioni di stress localizzate. Raffreddare lentamente dopo la formatura (raffreddamento ad aria con coperte isolanti) per prevenire un rapido indurimento indotto dal raffreddamento, che ridurrebbe la resistenza all'impatto di 20 gradi. Evitare assolutamente il riscaldamento superiore a 1150 gradi: ciò potrebbe causare una distribuzione non uniforme degli elementi Cu/Cr e danneggiare la resistenza agli agenti atmosferici.
2. Piegatura a caldo – Adatta per piastre spesse curve
Scenari applicativi: utilizzato per la produzione di componenti curvi di grosso-calibro, come pareti cilindriche di serbatoi, segmenti di tubi di grande-diametro e travi curve architettoniche (spessore 15-25 mm).
Punti chiave-del calibro spesso: Adottare la laminazione a caldo (preriscaldamento a 200-300 gradi) invece della laminazione a freddo: ciò riduce la forza del rullo del 30-40% ed evita la rottura dei bordi. Controllare la velocità di laminazione a 2-3 m/min per garantire una deformazione uniforme. Mantenere un raggio di curvatura minimo ≥ 3×spessore della piastra (riferimento EN 10025-5 per gradi simili) per prevenire danni permanenti al substrato.
3. Segmented Forming + Welding – For Extra-Thick Plates (>25 mm) o forme ultra-complesse
Scenari applicativi: Suitable for extra-thick S335J0WP (>25 mm) o componenti che non possono essere formati in un unico passaggio, come supporti di forni industriali di grandi dimensioni e strutture ausiliarie di ponti per carichi pesanti.
Punti chiave-del calibro spesso: First form thick plates into small, manageable segments via hot press or warm roll bending. Weld segments using weather-resistant consumables (ER70S-GNiCu wire for MIG, E7018-G electrode for SMAW) with low heat input to minimize the heat-affected zone (HAZ). For plates >20 mm, eseguire una ricottura di distensione post-saldatura (550-600 gradi per 1-2 ore) per rilasciare lo stress residuo ed evitare fessurazioni ritardate.
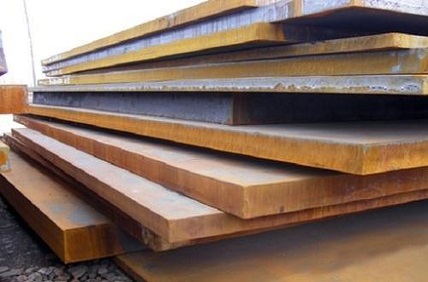
Precauzioni critiche per la formazione di spessori-
Pre-Preformatura della superficie: Rimuovere ruggine, olio e polvere dalla superficie della piastra (area ≥50 mm attorno alla zona di formatura) utilizzando una spazzola metallica o uno sgrassatore neutro. Evita la sabbiatura: rimuove lo strato iniziale di ossido e ritarda la formazione dello strato protettivo di ruggine dopo l'-installazione.
Controllo termico per la tenacità: Non formare mai un calibro spesso-S335J0WP a temperature inferiori a 10 gradi. Anche con una resistenza agli urti di 20 gradi, la formazione a bassa-temperatura aumenta il rischio di fessurazioni fragili. Preriscaldare la piastra a 15-30 gradi se si lavora in ambienti freddi.
Ispezione post-formatura: Utilizzare test ad ultrasuoni per verificare la presenza di crepe interne nella zona di formatura e nelle saldature (se si utilizza la formatura segmentata). Verifica che lo spessore della piastra dopo la formatura non si discosti dal limite di progettazione di oltre il 5%: fondamentale per la sicurezza del carico-.
Suggerimenti pratici per la verifica degli appalti
Conferma le proprietà del materiale: Richiedere una scheda tecnica del materiale (MDS) dettagliata ai fornitori, specificando resistenza alla trazione, duttilità e resilienza: questi parametri determinano direttamente l'intervallo del processo di formatura fattibile.
Chiarire l'ambiguità del voto: Se si verificano problemi di formatura (ad esempio, crepe frequenti), verificare con i fornitori se "S335J0WP" è un errore di battitura (ad esempio, S355J0WP previsto, un grado EN 10025-5 standardizzato con chiare linee guida per la formatura di spessore spesso).
Richiedi raccomandazioni sul processo: Richiedi ai fornitori parametri di formatura personalizzati (ad esempio, temperatura di formatura a caldo, velocità di laminazione) in base allo spessore specifico di S335J0WP che stai utilizzando.
In sintesi, l'acciaio Corten S335J0WP di grosso spessore- è il più compatibile con la formatura tramite pressa a caldo, la piegatura a caldo e la formatura segmentata + saldatura. La chiave è controllare l'apporto termico, ridurre lo stress di formatura ed evitare di danneggiare la resistenza agli agenti atmosferici e la tenacità del materiale. Per la sicurezza del progetto, la verifica delle proprietà dei materiali con i fornitori e la verifica dell'autenticità del grado sono passaggi essenziali per garantire il successo della formatura.


